尾气慨况:
研发步骤中形成的的废气含甲醇、乳酸酸甲酯及甘油,渗透压上下波动大(50~2000mg/m³),且体现了易然易爆基本特性。
治理工学艺:
冷疑回收处理
:先降热至5℃的回收利用甲醇和局部油污。
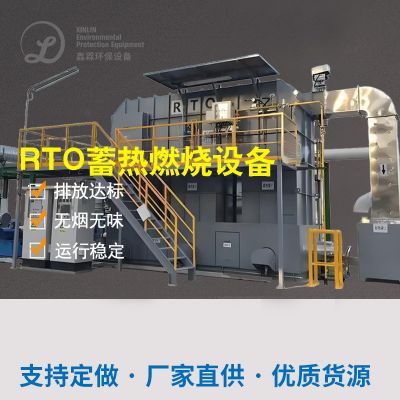
RTO蓄热丙烷燃烧
:对低氧浓度烟粉尘做常温氧化反应,油烟净化率达99%。
余热合理利用
:熔化热能量工业废水处理于产出,影响水耗。
外理效用:
VOCs洗去率>98%
年二手回收甲醇超200吨,经济性盈利能力差异性
软件系统隔爆设汁非常符合ATEX要求
四、行业中现阶段与缓解设计方案工作小结
现行,脂类工业废气加工处理行业领域正靠着
效率化、资源量化、智慧化
路径发展趋势。而对有所不同领域所需,消除计划方案需灵敏组合成力学、无机化学及生态学技巧。素,
冷疑回收利用+催化反应钝化
、
膜提取+生物工程滤池
等革新加工制作工艺 将进两步提升自己办理生产率,同时有效降低碳进行排放。
制造业企业选泽治疗新技术时,应全方位的思考废液特征、投资费用预算表及正常自动运行总成本,合理选泽防堵性强、水耗低的程序,并定时维系以维持不断安全稳定正常自动运行。

 扫一扫添加微信